
Q&A よくある質問・作業方法について
作業の進め方や適切な溶接ロッドの選び方、設定方法などについて
お問い合わせの前に、一度ご確認ください。
Q&A
- GFRTP CFRTP ってなんですか?
A. GFRTPはGlass fiber Reinforced thermo plasticsの略称でガラス繊維強化熱可塑性プラスチックという意味になります。(熱を加えると柔らかくなる熱可塑性樹脂にガラス繊維を混ぜて強度や剛性を高めた複合材料)
CFRTPは、Carbon Fiber Reinforced thermo plasticsという略称で、炭素繊維強化熱可塑性プラスチックという意味になります。(熱を加えると柔らかくなる熱可塑性樹脂に炭素繊維を混ぜて強度や剛性を高めた複合材料)
- プラスチック溶接の際、なぜ清掃に溶剤を使用してはいけないのでしょうか?
A. プラスチック溶接で事前の清掃に一般的な有機溶剤(シンナー、アセトン、アルコールなど)もしくは、溶剤を使用してはいけない理由は、プラスチックが溶剤によって変化、劣化し、溶接強度が著しく低下する、または溶接出来なくなるからです。
プラスチックは、特定の溶剤に溶けやすい性質(溶解性・膨潤性)があります。溶剤がプラスチックの分子間に入り込むと表面がふやけたり溶けたりします。これにより溶接部分の分子構造が破壊され、溶接しても本来の強度が出なくなります。
プラスチックがしみ込んだ溶剤は、すぐに完全に蒸発しません。その状態で数百度の熱を加えると、内部の溶剤が急激に膨張・気化してしまいます。溶接部に無数の気泡が発生し内部がスカスカのスポンジ状態になってしまうため、強度が致命的に低下します。
ポリカーボネートやアクリルポリスチレンなどの樹脂は、溶剤に触れると目に見えないミクロのクラックが発生しやすくなります。この状態で溶接の熱ストレスや外力が加わると、溶接中、あるいは溶接後に割れてしまう原因になります。
プラスチック専用クリーナーで溶接周辺を清掃します。その後、溶接する箇所を物理的に取り切れない汚れや酸化被膜を切削により除去することが最も確実で強度が上がります。
どうしても脱脂したい場合は、プラスチックへの攻撃性が極めて低い専用プラスチッククリーナーを使用し、完全に乾燥させてから作業します。しかしながら、溶接時に揮発する気化熱で目に見えない結露が発生することがあり、これは水分も溶剤と同様に、溶接時の熱で、水蒸気となり溶接不良の原因になる事があります。切削後に溶剤系の脱脂剤をかけることは、基本的に間違った手順です。
塗装の下地処理としては、優秀なシリコンオフですが、熱を加えるプラスチック溶接は、水分や残留ガスが最大の天敵になります。切削後に溶剤系の脱脂剤をかけることはしないでください。
- ホットエアー溶接機と窒素溶接機は、何が違うの?
A. 窒素溶接機では、窒素 シールドガスにより溶接温度範囲が高温側に広くなり、高溶融状態で溶接できるため高品質な溶接が出来ます。
ホットエアー溶接機と窒素溶接機の比較
1950年代の科学者たちは、窒素がエアーよりも強力な溶接を作ることを発見しましたが、
自動車修理業界では誰もそれを使用していませんでした。
バンパーリサイクル企業は窒素に切り替えることで、溶接の失敗を50%以上減少させることが出来ました。
バンパーリサイクル企業は、溶接の品質を向上させることを望んでいた為、Polyvance は、窒素プラスチック溶接機を商用化、現在に至ります。
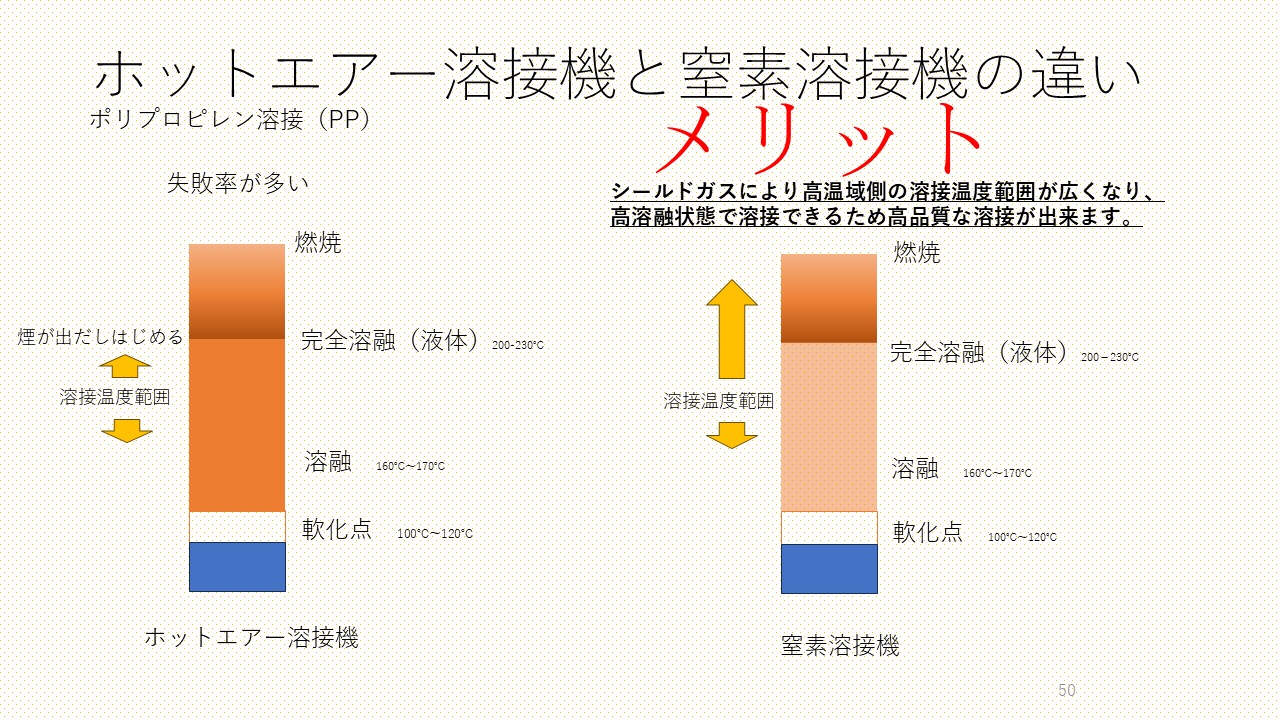
窒素溶接機では、窒素シールドガスにより溶接温度高温域範囲が広くなり高溶融状態で溶接できる為、燃焼による炭素化が伴わない高品質な溶接が出来ます。
様々な条件、温度、流量、圧力、角度、速度、トーチ距離、溶接ロッドの種類などの溶接条件の基本項目が出来ていることが必要になります。
また、溶融時に煙が出ない為、ホットエアー溶接機に比べ環境面にも配慮しています。
- 酸化と劣化の防止: 高温の熱風やヒーターで樹脂を溶かす際、酸素を窒素で遮断(シールド)することで樹脂の酸化や炭化を防ぎます。
- 水分の排除: 窒素ガス自体に水分が含まれていないため、溶接部分への湿気や水分の混入を防ぎ、気泡(ボイド)の発生や強度の低下を抑えます。
- プラスチック基材の識別はどのようにしたらいいですか?
- 最も簡単な方法は、パーツに形成された識別記号を探してください。 溶接ロッドの選択は、識別番号を確認し選択をしてください。素材識別番号の読み方 (トヨタ プリウス30 バンパー)を例として実際に紐解きしていきましょう。
 PP+E/P-TD20TSOP-6B例えば画像にあるのは、プリウスのリヤバンパーの内側に数個刻印されている識別番号ですが、一番左側が素材が一番多く含まれている材料になります。PPは、ポリプロピレンになります。次はE/P エチレンプロピレンゴム TD20のTは無機充填材のタルクを表し、Dは粉末になります。つまり、タルク粉末が20%充填されていることになります。よって画像の表記は、エチレンプロピレンゴムとタルク粉末が20%充填されているポリプロピレンということになります。またTSOPは、トヨタスーパーオレフィンポリマーというトヨタ独自の高性能PP系樹脂材料になります。
エラストマーを連続相とし、ポリプロピレン(PP)樹脂を微細分散結晶として働かせるという、トヨタ独自の分子設計理論に基づき開発した高性能PP系樹脂材料。エラストマーの連続相の中に、四角柱状のPP結晶を、ナノオーダーで、板厚方向に緻密に配向させた独特な結晶構造を有しています。この分子設計により、高剛性、高流動性と背反する特性である耐衝撃性の両立、向上を可能にしています。そのことによ薄肉軽量化、低コスト、生産性向上に加え、リサイクル性、材料統合を達成しています。
つまりTSOPは、ゴム層の中に樹脂層が配列よく並んでいるトヨタ独自の高性能PP系樹脂材料ということになります。
(画像 TSOP-6B は、高衝撃、高流動、高剛性、リサイクル性を兼ねそろえた内外装統合材料)
記号間にある / 記号 は、プライベート表記の場合もございます。素材が分からない場合は、異なる素材の溶接ロッドで、一番よく付いているものが、そのロッドの素材が多く含まれている素材ということになります。素材の色、艶、サンディングしたときの粉など、特性を把握しておくと、素材選定の近道になると思います。 - ポリプロピレンって?
- ポリプロピレンとはポリプロピレンは、3つに分類されます。ポリプロピレンは、1.ホモポリマー2.ブロックコポリマー3.ランダムコポリマーに分類されます。1.ホモポリマーとは、 ポリプロピレンだけで出来ている単独重合体になります。 ポリプロピレンの中でも一番剛性が高く、耐熱性、耐薬品性に優れています。折り曲げ疲労にも強く半透明で、光沢があり色鮮やかで、着色もいろいろできます。 また安価であり形成は容易2.ブロックコポリマーとは、 異相重合体と呼ばれているものになります。 本来は、異種成分が共有結合で、つながっていることを指します。がしかし、ブロックコポリマーPPは、結合ではなく、混合物になっています。単独重合体PPの中に、EPDMというゴム層で覆われているポリエチレンが分散されています。このことにより耐衝撃強度に優れています。3.ランダムコポリマーとは、エチレンとの共重合体になります。プロピレンの間にエチレンがランダムに繋がっていてプロピレンの結晶化を阻止しています。ホモポリマーより透明度が高い。ホモポリマーより耐衝撃強度などを改善された物になります。☆自動車部品によく使われているPP、ポリプロピレンは、2.ブロックコポリマーになります。単独重合体PPの中に、EPDMというゴム層で覆われているポリエチレンが分散されている混合物の為に、今までは、自動車のPP部品のポリプロピレンは、直らない、しっかり直らない といわれていた原因がそこにあります。言ってみれば厄介な素材なんです。自動車用バンパー素材の約98%には、ポリプロピレン(PP)が使用されています。そして、バンパーだけでなく多様の自動車部品が、PPでもあります。なぜPPポリプロピレンがそこまで使用されるかといいますと、比重が軽い、 比重が軽いことにより、各部品をPPに置き換えれば、車両重量を軽くできる為、燃費の向上につながります。このことは、自動車を扱うユーザー様に非常に喜ばれます。そして、材料が安価です。このことは、開発する自動車メーカー等は、自動車1台当たりにかかる経費を抑えられ、利益向上につながります。その為にポリプロピレンが多く使用され続けています。ポリプロピレンの特性は、バンパーを短冊状に細く切りライターで火をつけると、燃え続けます。ポリプロピレンは、燃えやすい素材であります。また先程の、文中でもあるように、自動車部品のポリプロピレンは、EPDMというゴム層で覆われているエチレンが分散されている混合物である為、亀裂部をよりよく溶接する為には、特殊なポリプロピレン溶接ロッドが必要になり、燃えやすい素材プラスそして、ゴム層を破壊させない為に、燃焼を阻止すること、そして、亀裂部が、より、結合した混合物になるように、可塑状態を無くし、完全溶融に近い形にもっていくことが重要になります。
今までの溶融では、可塑状態が残りしっかり結合した混合物に近づけません。シールドガスで、酸素を遮断し、素材を損なわない、溶融温度以上の温度でより完全溶融に近い形で、特殊な溶接ロッドと結合させることが、重要になります。(強度と柔軟性を兼ねそろえる為には)
また、溶融した部分をプレスすることにより密度が大きくなりますので、それぞれの個所に、強度の強弱を付けることもできます。その為、マニュアルにもあるように、 温度 流量 圧力 速度 が、プラスチック溶接条件にもなっており非常に重要な項目になっています。
それぞれの箇所に強度がそれほど必要のない箇所、美観性を求める箇所、強度を求める箇所等がありますので、臨機応変に作業の変化は、つけてもいいと思います。プラスチックの形状の構造も把握することも、作業効率を上げることにつながります。 - プラスチック素材にプライマーは必要ですか?
ポリプロピレン等オレフィンベースのプラスチックは、素材に直接 Polyvance 社製のパテ、サーフェーサー等を塗布、塗装する場合は、適切な接着と、フェザーエッジを得るために、前処理としてプライマー(プラスチックマジック or Low VOCプラスチックマジック or フィラープレップ)を塗布または、塗装をします。プライマー処理を怠りますと、密着不良、剥がれの原因になりますので、プライマーを、施工してください。よろしくお願い致します。
- SMCハードセットフィラーのSMCとは何ですか?
熱硬化性樹脂からなるシート本体にガラス短繊維などを分散させたもの複層のプラスチックフィルムと、前記フィルム同士の間に介在する繊維補強層とから構成されているプラスチックシートになります。「繊維強化プラスチックシート(Sheet Molding Compound:SMC)」の略称になります。
このようなSMCは、耐熱性、柔軟性及び水分抵抗性に優れるだけではなく、優れた物性及び電気絶縁性を有するため、建築用、自動車用、各種産業用製品を製造する複合材料として広く用いられています。
- 3043ブラックジャックプライマーサフェーサーを、鉄パネルにも施工していいですか?
A.パネル修正後鉄板上での3043水性ブラックジャックプライマーサフェーサーの使用は、お勧めしません。3043水性ブラックジャックプライマーサフェーサーには腐食防止剤が含まれていないため、プライマーの下で金属が錆びる可能性があります。 ただし、最初にエッチングプライマーを鉄板上に適用すると、3043ブラックジャックプライマーサフェーサーを使用することができます。
- FRPは、窒素プラスチック溶接機で直せますか?
- A.一般的にFRPと言われる熱硬化性樹脂の場合は、窒素プラスチック溶接機で直すことは出来ません。しかしながら、FRPといわれる素材の分類としては、熱硬化性樹脂、熱可塑性樹脂ともに立派なFRPであるため、熱可塑性樹脂のFRPすなわち熱可塑性FRP(FRTP)は、窒素プラスチック溶接で直すことが出来ます。FRPはFiber Reinforced Plasticsの略称で繊維強化プラスチックという意味です。一般的にFRPと言われているものは、母材に不飽和ポリエステル樹脂にガラス繊維が入っている素材、母材にエポキシ樹脂にガラス繊維が入っている素材が、一般的でありますが、ビニルエステル樹脂、ポリアミド樹脂、フェノール樹脂、ポリイミド樹脂、シアネートエステル樹脂、ジアリルフタレート樹脂、シリコーン樹脂、フラン樹脂(熱硬化性樹脂)を使用する場合もございます。カーボンの繊維で強化されているプラスチックはCFRPで、ガラス繊維で強化されているプラスチックはGFRPということになります。修理方法
FRP(不飽和ポリエステル樹脂製およびエポキシ樹脂製)の一般的な亀裂修理・補修方法について、実務的な手順と注意点を分かりやすくまとめました。どちらの材質であっても、基本的な補修プロセスは共通しています。
FRP亀裂修理の基本手順
1. 下地処理・清掃(最も重要な工程)
-
V字カット(面取り): 亀裂に沿ってグラインダーなどでV字型の溝(深さの半分〜全厚程度)を彫り込みます。これにより、新しい樹脂とガラス繊維が入り込むスペースを作り、接着面積を増やします。
-
表面の脱脂・研磨: 亀裂周辺の塗装面や汚れ、油分をサンドペーパー(#60〜#80程度)で削り落とし、十分に脱脂洗浄(アセトン等)を行います。
2. 樹脂の計量・調合
-
主剤と硬化剤を規定の混合比率で正確に計量し、均一になるまでしっかりと混ぜ合わせます。
3. ガラス繊維への含浸と積層
-
ガラス繊維のカット: 補修箇所のサイズに合わせ、ガラスマットやガラスクロスを切り出します。
-
含浸(樹脂を染み込ませる): 下地塗布をした後、ガラス繊維を置き、その上から調合した樹脂を刷毛やローラーで叩くようにしてしっかりと染み込ませます(気泡が残らないように脱泡することが強度確保のコツです)。
-
積層(重ね貼り): 強度を持たせるため、必要に応じてガラス繊維の枚数を重ねて積層します。
4. 硬化と仕上げ
-
指定された時間・温度で完全に硬化させます。
-
硬化後、パテやサンドペーパーで表面の段差を平滑に研磨し、必要に応じて塗装やトップコートで仕上げます。
エポキシFRPと不飽和ポリエステルFRPの主な違い・注意点
項目 不飽和ポリエステルFRP エポキシFRP 特徴 一般的なFRPに最も多く使われ、硬化が速く経済的。 接着性、強度、耐水性、耐候性に優れ、異種素材への密着も高い。 補修時の注意 独自の臭気(スチレン臭)があるため換気が必須。 配合比率の狂いが硬化不良に直結するため、計量をより厳密に行う。 相互の相性 エポキシの上にはポリエステル樹脂を重ねられない場合がある(密着不良の原因になるため、エポキシで下地・補修をした上からポリエステルを塗るのは避ける)。 エポキシ樹脂はポリエステル樹脂の上にも比較的良く密着するため、迷ったらエポキシ系で修理すると失敗が少ない。 強化の仕方により新品部品より強度を出すことも可能になります。一般的に「FRP」というと不飽和ポリエステルやエポキシなどの熱硬化性樹脂をベースにしたものが主流ですが、近年ではナイロン(PA)やポリプロピレン(PP)、ポリカーボネート(PC)などの熱可塑性樹脂をマトリックス(母材)にしたガラス繊維や炭素繊維強化プラスチック(CFRTPなど)も非常に重要視されています。
熱硬化性樹脂と熱可塑性樹脂の最大の違いは、「熱を加えたときの化学変化と挙動(リサイクル性・加工性)」にあります。
熱硬化性樹脂と熱可塑性樹脂の主な違い
比較項目 熱硬化性樹脂 (Thermosetting)(ポリエステル、エポキシ等) 熱可塑性樹脂 (Thermoplastic)(PP、PA、ABS、PC等) 分子構造 加熱により化学反応(架橋反応)を起こし、3次元の網目構造を形成する。 分子同士が強く結びついておらず、直線状や枝分かれ状の構造をしている。 熱に対する挙動 一度硬化すると、再び熱を加えても溶けない(焦げる・分解する)。 熱を加えると軟化して溶け、冷やすと固まる(何度でも可逆的に成形可能)。 成型・加工の特性 ・常温〜中温で液体の樹脂を含浸させる(ハンドレイアップ、RTM等)
・型に流し込んで硬化を待つため、大型成型に向く
・ペレットやシート状の材料を加熱・加圧して成型する
・サイクルタイムが短く、量産性に優れる
修理・溶着のしやすさ 熱で溶かして再結合させることはできないため、樹脂の化学的接着(パッチ当てや積層補修)で直す。 熱を加えることで母材同士を溶着させることができる。 物性・耐熱性 剛性が高く、熱変形しにくい。耐候性や寸法安定性に優れる。 衝撃に強く(靭性が高い)、割れにくい。ただし耐熱温度は樹脂の種類に依存する。 自動車分野や修理の現場における違い
-
熱硬化性FRP(エポキシ / 不飽和ポリエステル)
-
エアロパーツ、カウル、ボートの船体、補修パネルなどで広く使われています。
-
壊れたときは、表面を削って(V字カット等)、樹脂とガラス繊維を積層して直します。
-
-
熱可塑性FRP(CFRTPやガラス繊維入り樹脂パーツ)
-
バンパー、インパネ、各種ハウジング類など、近年の軽量化された自動車部品や内装材に多用されています。
-
樹脂自体が熱で溶けるため、プラスチック溶接による修復が可能です。
-
-
- プラスチック亀裂修理の溶接前にV溝を切削した後にエコプレップ等でクリーニングしてもいいのですか?
A. V溝を研削した後でクリーニングすると、蒸発していない溶剤が表面に残り、溶接で問題が発生する可能性があります。その為、研磨する前にプラスチックを洗浄して、表面の汚れを取り除くことをお勧めします。
- 水性サフェーサー 3043 ブラックジャックの3回コートの膜厚は、何ミクロンですか?
- A.3043ブラックジャックの膜厚については、塗装条件にもよりますが、1.4 mmノズルのHVLPガンでスプレーした場合、1つのコートの乾燥膜厚は約0.002〜0.003インチ(50〜75ミクロン)になります。したがって、3回のコーティングの後、約150〜225ミクロンになります。
- Polyvance 溶接ロッドは、何がありますか?
Polyvanceのプラスチック溶接ロッドは、 R1~R22の22種類のロッドがございます。
素材は、ウレタン(PUR)、ポリプロピレン(PP)、アクリロニトリルブタジエンスチレン(ABS)、ポリエチレン(LDE)オレフィン系エストラマー(TPO)、ナイロン(PA)、ポリカ―ボネート(PC)、ポリフェニレンエーテル+ポリスチレン(PPE+PS)、ポリ塩化ビニル(PVC)、ファイバーフレックス、ポリブチレンテレフタレート(PBT)、高密度ポリエチレン(HDLE)、ポリエチレンテレフタレート(PET)、アクリロニトリルスチレンアクリルゴム(ASA)、ナイロン+ポリフェニレンエーテル(PA+PPE)、ポリアセタール(POM)、アクリル/ポリ塩化ビニル(PMMA/PVC)別名Kydex、ポリプロピレン+グラスファイバー15パーセント(PP+GF15)、高密度ポリエチレン+グラスファイバー15パーセント(HDPE+GF15)、ポリカ―ボネート+アクリロニトリルブタジエンスチレン(PC+ABS)、ナイロン+グラスファイバー15%(PA+GF15)、ポリフェニレンエーテル+ポリプロピレン+グラスファイバー3パーセント PPE+PP+GF30(PPX)
Polyvance 製品には、素材は上記の22種類の溶接ロッドがあり、様々な形状のロッド、様々なカラー(素材によりカラーバリエーションがないものもございます)が発売されています。
- Polyvance 窒素プラスチック溶接機の強度はどのくらいですか?
2つのパネルを、エポキシ接着剤で繋ぎ合わせた場合と、ポリバンス窒素プラスチック溶接機でつなぎ合わせた場合の引張り強度を試験しました。エポキシ修理に比べるとポリバンス窒素シールドプラスチック溶接機の強度は約2.3倍の強度があることを実証しています。
- 窒素発生器付き機種で、タイヤの窒素充填を行いたいのですができますか?
- はい出来ます。窒素発生器に6066-TAを装着し、圧力タンクに接続させます。窒素を充填させることにより、圧力タンクに窒素を充填できます。 窒素の適切な純度を得るために流量を遅くするリストリクターがあるため、かなり時間がかかります。
圧力タンクはどのようなサイズでも構いませんが、タンクが大きくなればなるほど、タンクが一杯になるまでに時間がかかります。 また、タンクを充填すると同時に溶接機を使用することはできません。 窒素発生器をタンクの充填に充てる必要があります。 6066-TAにダイバーターバルブがあるのはこのためです。流れはタンクまたは溶接機のいずれかに流れますが、両方に流すことは出来ません。 - 何故プラスチックを溶接する時に窒素を使用するのですか?
何故プラスチックを溶接する時に窒素を使用するのか?なぜエアー熱風ではいけないのか?
その理由は、窒素による溶接が、より耐性のある修復を可能にするからです。
空気中の成分は、窒素が80%酸素が20%です。空気中の20%の成分が問題を引き起こすのです。
プラスチックをエアー熱風で溶接すると溶融したプラスチックが酸化したり燃焼したりします。溶接部に火が発生することもあります。
火の要素は、燃料、熱及び酸素になります。酸素が除去されれば、火は消えます。それこそが窒素がプラスチック溶接に使われる理由になります。
窒素の熱風による溶接は、溶接する場所から酸素を除去します。プラスチックは汚染することなく溶融します。
煙も酸化も火も出ません。汚染なくプラスチック溶接が出来ることにより、修理箇所は、高強度の修復が可能になる訳なのです。
バンパー素材ポリプロピレンの母材に専用ポリプロピレンロッドを窒素溶接するデモ画像になります。温度、気流、圧力、角度、そして速度を調整しながら溶接していきます。
母材と溶接ロッドは溶融され一体化されました。画像の溶接ロッドは、顔料無添加素材で、寸法は、幅9.5mm×厚さ1.6mmになります。カラーは、ブラック、ブルー、グリーンナチュラル、オレンジ、レッド、淡い茶色、イエローと選択できます。この窒素プラスチック溶接は、革新的技術である為、修理の幅が格段に広がります。ハイクオリティー&時短を兼ねそろえたプロフェッショナルな技術者への新たなアイテムとなることでしょう・・・。